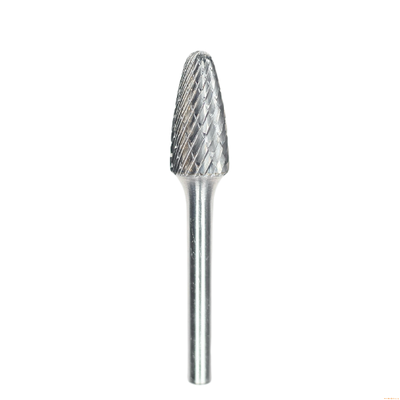
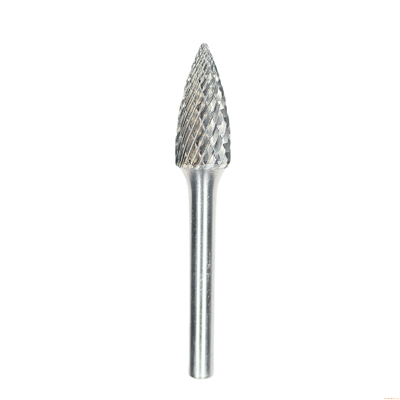
Malzeme ve Kafa Çapına Göre Karbür Freze RPM Tablosu
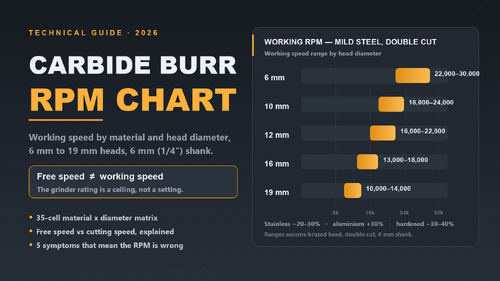
Çoğu pnömatik taşlama makinesi 20.000-30.000 rpm olarak derecelendirilmiştir ve bazı pnömatik modeller 50.000 rpm'ye sahiptir. Gördüğümüz neredeyse her karbür freze arızası - parlatma, tıkanma, yivlerin yontulması, lehimli kafanın gevşemesi - tek bir sayının yanlış okunmasından kaynaklanmaktadır:taşlama makinesinde yazan rpm, milin boşta çalışma hızıdır, kesimdeki frezenin çalışma hızı değildir.
Bu tablo, kafa çapına ve malzemeye göre çalışma hızı aralıklarını vermektedir. Standart çift kesimli, lehimli kafalı karbür frezeler için 6 mm (1/4") şaft üzerine inşa edilmiştir. Üretici tabloları çeliştiğinde - ve çelişirler, aynı kafa boyutunda 3 kata kadar - muhafazakar değeri alırız ve bunu belirtiriz.
Tablo: malzeme ve kafa çapına göre çalışma rpm'si
Malzeme
6 mm
10 mm
12 mm
16 mm
19 mm
Yumuşak çelik
22.000-30.000
18.000-24.000
16.000-22.000
13.000-18.000
10.000-14.000
Paslanmaz çelik
16.000-21.000
13.000-17.000
12.000-16.000
10.000-13.000
7.000-10.000
Dökme demir
24.000-33.000
20.000-26.000
18.000-24.000
14.000-20.000
11.000-15.000
Alüminyum ve yumuşak alaşımlar
28.000-39.000
23.000-31.000
21.000-28.000
17.000-23.000
13.000-18.000
Bakır ve pirinç
27.000-37.000
22.000-30.000
20.000-27.000
16.000-22.000
12.000-17.000
Sertleştirilmiş çelik, HRC 45+
14.000-19.000
11.000-15.000
10.000-14.000
8.000-11.000
6.000-9.000
Plastik ve GRP
15.000-21.000
12.000-17.000
11.000-15.000
9.000-12.000
7.000-10.000
Boşta çalışma hızı vs çalışma hızı
50.000 rpm'lik bir mil derecesi, mandrende hiçbir şey yokken ölçülür. O mile 19 mm'lik bir kafa takın ve kesici kenar yaklaşık 3.000 m/dak hızla hareket eder - lehimli karbür kenarının çelikte sürdürebileceği yüzey hızının yaklaşık on katı. Orada çalıştırın ve lehim bağlantısı birkaç dakika içinde aşırı ısınır; kafa ilk gün arızalanmaz, haftaya iş parçasında arızalanır. Bu nedenle tablodaki en büyük kafalar 10.000-14.000 rpm'de oturur: bu hızlarda kenar 600-850 m/dak civarında çalışır, bu da lehimli karbürün sürekli olarak idare edebildiği bir hızdır.
Tek bir formülle herhangi bir hücreyi kontrol edin
Kesme hızından çalışma hızı: N (rpm) = Vc (m/dak) × 1000 ÷ (π × D (mm))
Her biri kendi tablo hücresine düşen çalışılmış örnekler:
Yumuşak çelikte 12 mm kafa, hedef Vc ≈ 650 m/dak → N ≈ 17.200 rpm → hücre 16.000-22.000 diyor ✓
Paslanmaz çelikte 12 mm kafa, Vc ≈ 470 → N ≈ 12.500 rpm → hücre 12.000-16.000 diyor ✓
Alüminyumda 12 mm kafa, Vc ≈ 845 → N ≈ 22.400 rpm → hücre 21.000-28.000 diyor ✓
Sertleştirilmiş çelikte 12 mm kafa, Vc ≈ 420 → N ≈ 11.100 rpm → hücre 10.000-14.000 diyor ✓
Tablo basitçe, malzeme başına muhafazakar Vc bantlarıyla bu formüldür - alüminyum ve bakır hızlı çalışır çünkü risk kenar ısısı değil, talaş kaynağıdır; sertleştirilmiş çelik yavaş çalışır çünkü her kenar yükü noktası bir lehim bağlantısına iner.
Tek kesim veya çift kesim, okuduğunuz satırı değiştirir
Çift kesim(iki çapraz yiv) talaşı kırar: çelik, paslanmaz çelik, dökme demir için kullanın. Orta aralıktan başlayın.
Tek kesim(tek açık yiv) talaşı tahliye eder: alüminyum, bakır, plastikler için kullanın - yapışkan talaşlı malzemeler, temizlik sınırı olduğu için aralığın üstünü alabilirsiniz.
Her iki yönde de bir uyarı: paslanmaz çelikte tek kesimli freze kullanmayın - tek geniş yiv, lifli talaşı kıramaz ve kenar yüzeyi size karşı sertleştirir. Ve alüminyumda çift kesimli freze, tablo ne derse desin saniyeler içinde dolar.
Yanlış hızı çalıştırdığınızın beş belirtisi
Belirti
Neden
Düzeltme
Talaşlar mavi / saman rengine döner
Çok hızlı - kenar ısısı lehim toleransının üzerinde
%20-30 düşürün, basıncı kontrol edin
Frezeler alüminyumda "doluyor" / tıkanıyor
Yapışkan talaş için çok yavaş veya yumuşak alaşımda çift kesim
Alüminyum sırasına hızlandırın, tek kesime geçin
Titreşim izleri, vızıltı
Kafa-şaft oranına göre çok hızlı, çıkıntı çok uzun
Aralığın altına düşürün, çıkıntıyı kısaltın
Kenar dakikalar içinde körelir
Çok yavaş - kesmek yerine sürtünme
Frezeyi değiştirmeden önce %10-20 hızlandırın
Lehim hattı rengi değişir / kafa daha sonra gevşer
Sürekli boşta çalışma hızı
Taşlama makinesi derecesini bir tavan olarak kabul edin, asla bir ayar olarak değil
Bu sayılar nereden geliyor
Dürüst uyarı: yayınlanan freze rpm tabloları çelişiyor - aynı 1/2" kafa markaya bağlı olarak 8.000 ila 24.000 rpm arasında derecelendirilmiştir. Aralıklarımız, lehimli karbür için kesme hızı sınırlarından (yaklaşık 750-850 m/dak sürekli) türetilmiştir, yayınlanan üretici tablolarıyla çapraz kontrol edilmiştir ve kaynaklar çeliştiğinde muhafazakar bir eğilim gösterir. Bunlar mühendislik tahminleridir, laboratuvar verileri değildir: makineniz, fikstürünüz veya malzemeniz farklı davrandığında, herhangi bir tablodan - bizimkiler dahil - yukarıdaki beş belirtiye inanın.
SSS
Herhangi bir pnömatik taşlama makinesinde karbür freze kullanabilir miyim?
Şaftı kabul eden herhangi bir pnömatik taşlama makinesi, evet - ancak hızı eşleştirin. 25.000 rpm'lik bir elektrikli taşlama makinesi yaklaşık 12 mm'ye kadar olan kafalar için uygundur; 50.000 rpm'lik bir pnömatik model kısılmalı veya daha küçük bir kafa ile donatılmalıdır.
Karbür frezeyi çok hızlı çalıştırırsam ne olur?
Önce talaşlar renk değiştirir, sonra kenar parlar ve kesmeyi bırakır, sonra lehim bağlantısı zayıflar. Arıza genellikle gecikir - "aniden kafasını kaybeden" freze günler önce çok hızlı çalıştırılmıştı.
Frezem neden doğru hızda bile alüminyumda tıkanıyor?
Büyük olasılıkla yanlış kesim türü. Çift kesimli yivler yumuşak talaşları hapseder. Tek kesim veya alüminyum kesimli (kalın dişli) desen, çözümdür - hız tek başına alüminyumda çift kesimli bir frezeyi kurtaramaz.
Sertleştirilmiş çelik veya HRC 60 kalıplar için hangi hız?
Sertleştirilmiş sıra: 19 mm kafa için 6.000-9.000 rpm, 12 mm için 10.000-14.000 rpm. Freze katı ise (lehimli değil), aralığın üstünde oturabilirsiniz - standart 1/2" çelik seçeneği için 1/2" SB-5 çift kesimli frezemize bakın.Daha uzun bir freze hızı değiştirir mi?Daha uzun yivler ve daha büyük çıkıntı kaldıraç ekler. Yiv şaft çapının 3 katından fazlaysa, aralığın altını alın ve frezenin işi yapmasına izin verin.
Üretici RPM tabloları neden bu kadar çok çelişiyor?
Çünkü hiçbiri laboratuvar verisi yayınlamıyor - piyasadaki her tablo, bizimkiler dahil, güvenlik eğilimli bir kesme hızı hesaplamasıdır. Çelişki (3 kata kadar) tablonun bir başlangıç noktası olduğunu ve beş belirtinin gerçek geri bildirim döngüsü olduğunu söyler.
Frezemin aşınmış olduğunu nasıl anlarım?
Sadece görünüşe göre değil. Parlak bir kenar bir taşlama taşı ile düzeltilebilir; yiv profili görünür şekilde yuvarlak olduğunda veya yeniden hızlandırmadan sonra bile kaldırma oranı düşük kaldığında frezeyi değiştirin.
Teklif alın
Çalıştığınız malzemeyi ve kafa boyutunu bize bildirin - hem inç hem de metrik olarak SA, SB ve SC serisi karbür frezeler üretiyoruz ve uygulamanız için doğru hızı ve kesim türünü onaylayacağız.
TCT Halka Kesici Kılavuzu: Boyutlar,Miller, Malzemeler ve Endüstriyel Uygulamalar
Modern metal işleme ve ağır sanayi imalatında, delik açma verimliliği ve hassasiyeti kritik öneme sahiptir. Geleneksel matkap uçları, sert alaşımlarla çalışırken genellikle yavaş, enerji yoğun ve hızlı aşınmaya eğilimlidir.TCT (Tungsten Karbür Uçlu) halka kesicileryüksek performanslı delme işlemlerini, daha hızlı nüfuz etme oranları, üstün ısı direnci ve uzatılmış takım ömrü sunarak devrimleştirmiştir.
Bu kapsamlı rehber, TCT çekirdek matkap uçlarının teknik tasarımını, malzeme uygunluğunu, temel endüstriyel uygulamalarını ve seçim kriterlerini incelemektedir.
1. TCT Halka Kesici Nedir?
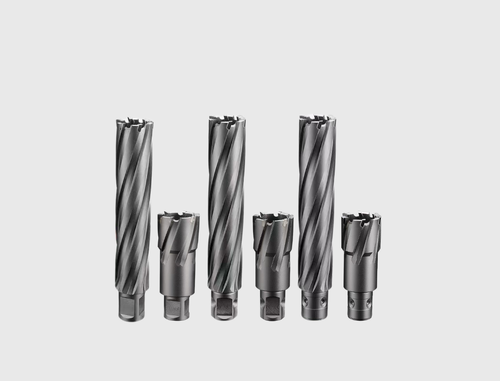
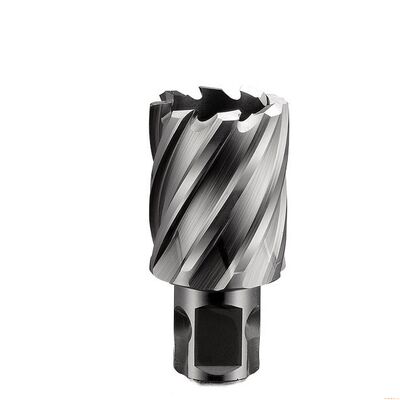
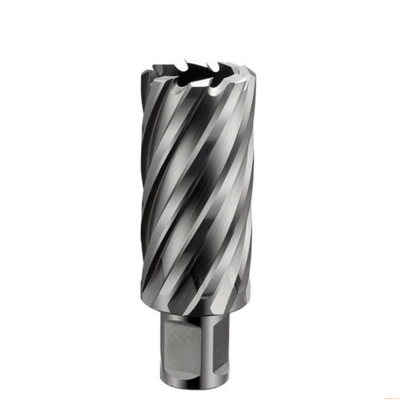
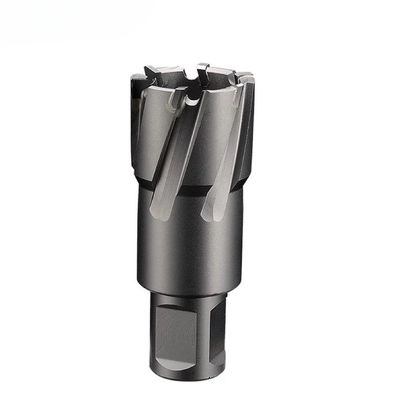
Bir TCT halka kesici(karbür uçlu çekirdek matkap ucu olarak da bilinir), manyetik matkap presleri, radyal matkap makineleri ve CNC merkezleriyle kullanılan içi boş, özel bir kesici alettir.
Tüm delik hacmini talaşa dönüştüren geleneksel matkap uçlarının aksine, halka kesici yalnızca deliğin dış çevresini keser. Bu işlem, katı bir metal merkez çubuğu bırakarak kesme sürtünmesini, makine güç tüketimini ve delme süresini önemli ölçüde azaltır.
Halka Kesmenin Temel Avantajları:
Enerji Verimli: Katı delme ile karşılaştırıldığında malzemenin yalnızca 1/3 ila 1/4'ünü kaldırır.
Çapak Oluşturmayan Delikler: Ön delme veya pilot delik gerektirmeden pürüzsüz, doğru ve çapak oluşturmayan yüzeyler üretir.
Hızlı Nüfuz Etme: Çoklu diş geometrisi, talaş yükünü eşit olarak dağıtarak besleme hızlarını iki veya üç katına çıkarır.
2. Teknik Özellikler ve Takım Mühendisliği
TCT halka kesicinin yapısal tasarımını anlamak, zorlu kesme ortamları için doğru aleti seçmeye yardımcı olur.
A. Diş Geometrisi ve Hammaddeler
Mikro Taneli Bakir Karbür: Premium TCT kesiciler, yüksek sertlik ve aşınma direnci sağlayan alaşımlı çelik kesici gövdesine lehimlenmiş %100 bakir mikro taneli tungsten karbür uçlar kullanır.
Kademe Farklı Çoklu Kesim Geometrisi: Karbür uçlar, talaşları daha küçük parçalara ayırmak, takım sıkışmasını önlemek ve iş mili yükünü azaltmak için değişen iç, orta ve dış kesme açılarında taşlanır.
Gelişmiş Lehimleme: Düz tabanlı gümüş lehimleme teknolojisi, karbür uçlar ve çelik gövde arasındaki yüksek bağ gücünü garanti ederek ağır besleme basıncı altında uç kopmasını önler.
B. Mil Konfigürasyonları ve Makine Uyumluluğu
Dünyadaki çeşitli manyetik delme sistemlerine uyum sağlamak için TCT kesiciler standart mil sürücülerle üretilir:
3/4" (19.05 mm) Weldon Mil: Çift düz noktalar sağlam kelepçeleme sağlar; çoğu küresel manyetik matkap presine uyar.
Evrensel Mil: Evrensel uyum için düz noktaların ve hızlı bağlantı oluklarının bir kombinasyonunu içerir.
18 mm Fein Hızlı Giriş Mili: Avrupa'daki aletsiz hızlı değiştirme aynaları için özel olarak tasarlanmıştır.
1-1/4" (31.75 mm) Weldon Mil: Ağır hizmet tipi, büyük çaplı TCT kesicilerde (60 mm+) kullanılır.
C. Boyutlar ve Kesme Derinliği (DOC)
Kesme Çapları: Kompakt 12 mm ila büyük ölçekli 100+ mm standart boyutlara kadar değişir, özel üretim yetenekleri 250 mm+ ek derinlik seçenekleri mevcuttur.
Kesme Derinliği (DOC): Standart stok derinlikleri 35 mm, 50 mm, 75 mm ve 100 mm olup, 150 mm ve 200 mm DOC ek derinlik seçenekleri mevcuttur.
3. TCT ve HSS Halka Kesiciler: Teknik Karşılaştırma
Yüksek Hızlı Çelik (HSS) ve Tungsten Karbür Uçlu (TCT) kesiciler arasındaki seçim, malzeme sertliğine, iş koşullarına ve parti gereksinimlerine bağlıdır.
4. Malzeme Uyumluluğu ve İş Parçası Uygunluğu
TCT halka kesiciler, HSS takımlarının hızla köreldiği sert, aşındırıcı veya ısı üreten malzemeleri delerken üstün performans gösterir:
Yüksek Mukavemetli Yapısal Çelik: Ağır I-kirişler, kanal çelikleri, Q345/Q460 ve S355 yapısal plakalar.
Paslanmaz Çelikler: Austenitik (304, 316) ve dubleks paslanmaz çelikler, iş sertleşmesi zorluklarının üstesinden gelir.
Sertleştirilmiş ve Aşınmaya Dayanıklı Alaşımlar: Aşınmaya dayanıklı çelik plakalar, zırhlı plaka ve sertleştirilmiş/temperlenmiş takım çeliği.
Dökme Demirler ve Aşındırıcı Metaller: Sünek dökme demir, gri dökme demir ve yüksek silikonlu alüminyum alaşımları.
Ray Hattı ve Ağır Çelik İşleri: Isıl işlem görmüş demiryolu rayları, vinç bomları ve kamyon şasi çerçeveleri.
5. Çalışma Mekanizması ve Talaş Tahliyesi
Başarılı bir çekirdek delme işlemi, verimli talaş tahliyesine ve termal yönetime dayanır:
Merkez Pilot Pim Hizalaması: Pilot pim, delme noktasını belirler, kesimi hizalar ve kesme dişlerine doğrudan soğutucu akışını sağlamak için dahili yağ valfini açar.
Çevresel Kesme: Karbür dişler metale halka şeklinde bir oluk açar. İç ve dış sarmal oluklar, talaşları kesme bölgesinden hızla uzaklaştırır.
Otomatik Çubuk Fırlatma: Delik tamamlandığında, dahili bir yay pilot pimi ileri doğru iter ve katı merkez metal çubuğunu anında fırlatır.
6. Hedef Endüstriler ve Saha Uygulamaları
TCT çekirdek matkap uçları, ağır sanayi sektörlerinde vazgeçilmezdir:
Yapısal Çelik ve Bina İnşaatı: Yapısal kolonlarda, çelik makaslarda ve köşebent plakalarında cıvata ve bağlantı deliklerinin delinmesi.
Köprü Mühendisliği ve Karayolu Altyapısı: Çelik kirişli köprülerde saha bakımı, güçlendirme ve ek plaka montajı.
Gemi İnşa, Denizcilik ve Offshore: Güverte plakası modifikasyonu, gövde montajı ve aşındırıcı, yüksek gerilimli deniz ortamlarında delme.
Demiryolu Altyapısı: Sinyalizasyon cihazları, balık plakaları ve lokomotif onarımları için ray hatlarında hat üzerinde delme.
Ağır Makine ve Ekipman: Kamyon şasi modifikasyonu, vinç bomu imalatı ve madencilik/tarım aşınma plakası işleme.
7. Seçim Kontrol Listesi--Alıcı Rehberi ve Özel Üretim
Makine Aynasını Eşleştirin: Manyetik matkabınızın 3/4" Weldon, Evrensel veya Hızlı Giriş milini kullanıp kullanmadığını onaylayın.
Malzeme Sertliğini Kontrol Edin: Paslanmaz çelik, alaşımlı çelik veya HRC 32 üzerindeki malzemeleri işlerken her zaman TCT'yi seçin.
Doğru DOC'yi Seçin: Kesme Derinliğinin (DOC) iş parçası kalınlığından en az 5 mm fazla olduğundan emin olun.
Standart Stok ve Özel OEM Üretimi:
Standart Boyutlar: Üreticiler genellikle acil sevkiyat için düzenli çap ve derinliklerin (35/50/75/100 mm DOC) geniş envanterini tutar.
Özel Mühendislik: Standart olmayan çaplar (250 mm+ kadar), ekstra derin kesiciler (150-200 mm DOC) ve özel geometriler, teknik çizimlere veya örneklere dayalı olarak talep üzerine üretilebilir.
Sonuç
TCT halka kesiciler, ağır hizmet tipi metal delme işlemleri için en üst düzey seçeneği temsil eder. Mikro taneli tungsten karbür uçları optimize edilmiş diş geometrileriyle birleştirerek, bu aletler sert ve aşındırıcı metallerde benzersiz hız, termal stabilite ve takım ömrü sunar.
İster yapısal imalatta, ister köprü inşaatında veya ağır ekipman onarımında çalışıyor olun, doğru TCT halka kesiciyi seçmek yüksek üretkenlik ve delik başına daha düşük toplam maliyet sağlar.
1. Giriş: Bir HSS Halkalı Kırıcı Nedir?
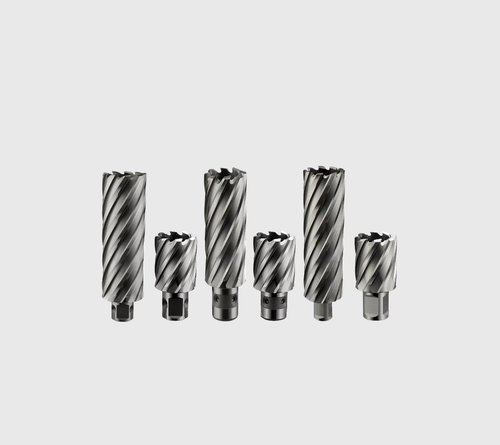
Modern yapısal çelik üretiminde, metal işleme ve ağır inşaatlarda, verimlilik ve delik kalitesi çok önemlidir.çekirdek matkapları, makineli matkap parçaları veya çelik levha kesicileri- hassas delik açma konusunda devrim yarattılar.
Deliklerin tüm haciminden tüm malzemeyi çıkaran geleneksel bükme matkaplarının aksine, HSS halka kesicisi sadece çevresini kesiyor.Bu çevresel kesim işlemi, tamamlandığında dışarı atılan silindirik bir çekirdek (veya salyangoz) oluşturur, gerektirenönemli ölçüde daha az beygir gücü, itiş ve zamanTemiz, çürüksiz delikler sağlarken.
2Malzeme sınıfları: M2 HSS vs. M35 Kobalt (5% Co)
Doğru hammaddenin seçilmesi alet ömrü, kesim hızı ve genel performans için çok önemlidir.Endüstri standardı olan iki yüksek hızlı çelik formülasyonu kullanarak premium HSS halka kesicileri üretiyoruz.:
M2 Yüksek Hızlı Çelik (Standard Sınıf):
M2, genel amaçlı yapısal çelik delme için referans malzemesidir.Standart karbon çelik için en popüler seçim yapar, hafif çelik ve 400 N/mm2'ye kadar germe dayanıklılığına sahip demir levhaları.
M35 Kobalt HSS (5% Kobalt):
% 5'lik kobaltla geliştirilen M35 sınıfı, sürekli ağır yük altında üstün kırmızı sertlik, termal istikrar ve aşınma direnci sağlar.Sert yapısal çelikler, ve paslanmaz çelik (örneğin, 304, 316), ısı birikimi standart aletlerin erken aşınmasına neden olur.
3Ana teknik özellikler ve uyumluluk
Çubuk Türleri
Çeşitli manyetik tabanlı sondaj makinelerinde (mag sondaj makineleri) ve radyal sondaj matkaplarında evrensel montajı sağlamak için, HSS halka kesicileri birkaç standartlaştırılmış sap tasarımında mevcuttur:
Weldon Shank:Çift vidalı sıkıştırma için iki düzlüğe sahiptir; dünya çapında en yaygın kullanılan çubuk (Hougen, Rotabroach, Nitto ve BABOS ekipmanlarına uyar).
Evrensel Şank (19.05mm):Çeşitli alet tutucularda çoklu uyumluluk sağlayan hızlı değişim olukları ile Weldon düzlerini birleştirir.
Fein Hızlı Giriş Shank:Özel Fein manyetik matkaplarında hızlı kilitleme sistemleri için tasarlanmış.
Ortak çaplar ve kesim derinlikleri (DOC)
Yüksek dönümlü delik boyutları:Ø14mm, Ø18mm, Ø22mm ve Ø26mm (standart M12, M16, M20 ve M24 açıklıklı vida uygulamalarına tam olarak eşleşen).
Kesim derinliği aralıkları:Standart Serisi30 mmve50 mmDOC; Genişletilmiş Serisi75 mmve100 mmKalın plaka yapıları için DOC.
4Gelişmiş Geometri ve Mühendislik Özellikleri
Yüksek performanslı bir HSS halka kesicisini ayıran şey, iç diş geometri ve hassas üretim işlemi:
İnce Duvarlı Çok Kenarlı Geometri:Kesim direncini azaltır, çip yükünü flütlere eşit bir şekilde dağıtır ve gürültü yapmadan pürüzsüz, titreşimsiz delik bitirme sağlar.
CNC hassaslıklı öğütme:Tamamen CNC öğütme flütleri sıkı konsantrikliği ve boyut doğruluğunu garanti ederek delik yumurtacılığını ve alet çıkışını ortadan kaldırır.
İç soğutma maddesinin pilotları ile uyumluluk:Kesme sıvısını kesme kenarına doğrudan sürekli olarak ulaştıran ve salyangoz çıkışını kolaylaştıran merkezi pilot iğneleri kabul etmek için tasarlanmıştır.
5Sorun giderme ve bakım ipuçları
HSS çekirdek matkaplarınızın operasyonel ömrünü en üst düzeye çıkarmak için, bu en iyi uygulamaları izleyin:
Her zaman soğutma/yağlayıcı kullanın:Sürekli iç soğutma aşırı ısınmayı önler, diş keskinliğini korur ve düzgün bir çip boşaltmasını sağlar.
Sürekli besleme basıncını korumak:Sürekli, sağlam basınç, çok kenarlı diş geometrisinin metali temiz bir şekilde kesmesine izin verir.
Pilot Pin işlevini kontrol et:Her kesimden sonra yumuşak salınmasını kolaylaştırmak için iç ejektor iğnesinin serbestçe hareket ettiğinden emin olun.
6. BABOS ile OEM ve Özel Etiket Üretimi
16 yıllık uzmanlığı olan özel bir doğrudan kesme aracı üreticisi olarak,CHENGDU BABOS CUTTING TECH CO., LTD.Küresel alet markaları ve endüstriyel dağıtımcılar için tam özel marka ve OEM / ODM üretim ortaklıkları sağlar.
Özel lazer kazı:Şirketin logosunun, özel parça numaralarının ve boyut özelliklerinin yüksek hassasiyetli lazer kazımı doğrudan alet çubuğuna.
Özel ambalaj çözümleri:Bireysel ağır plastik tüpler, özel renkli paketler ve çok parçalı kesiciler.
Esnek sipariş miktarları:Karışık boyutlu deneme desteği ile özel markalı partiler için düşük MOQ'lar.
% 100 Kalite Güvenliği:Her kesicinin sertliği, akış toleransları ve yüzey bütünlüğü için ISO uyumlu çalışma standartları altında titiz bir denetimden geçer.
7Sıkça Sorulan Sorular (FAQ)
S: HSS halka kesicileri paslanmaz çelik üzerinde kullanılabilir mi?
Cevap: Evet, paslanmaz çelik uygulamaları için, yüksek ısıya ve çalışma sertleşmesine dayanabilmek için uygun kesme yağı ile birleştirilen M35 Kobalt (5% Co) HSS kesicileri seçmeyi şiddetle öneririz.
S: Weldon ve Universal kesicileri arasındaki temel fark nedir?
A: Weldon bıçağı, iki düz sürücüye sahiptir.Universal çubuklar, farklı makineli matkap markaları arasında daha geniş uyumluluk için hem düzleri hem de hızlı değişimli kilitleme halka oluklarını içerir..
S: Neden daha küçük çaplı delikler için HSS'yi TCT halka kesicilerine tercih ediyorsunuz?
A: HSS halka kesiciler daha yüksek diş sertliği ve esnekliği sunar.Daha küçük çaplarda (Ø20mm'den küçük) ve manuel veya taşınabilir besleme koşullarında ince duvarlı çelik yapılarda diş kırılmalarına daha az eğilimli hale getirmek.
Özel OEM Fiyat Listenizi Bugün İstekleyin
Resmi web sitesi: Industrial-cuttingtools.com
Üretim odaklı:HSS ve TCT Halkalı Kesiciler Volfram Karbür Döner Çakmakları Katı Karbür Son Milleler
Tungsten karbür döner çapakları seçerken, çoğu alıcı karbür kalitesi, sertlik veya şaft boyutuna odaklanır - ancak en önemli performans faktörlerinden birini sıklıkla göz ardı eder: diş geometrisi.
Diş tasarımı (yiv veya kesme deseni olarak da adlandırılır) doğrudan kesme hızını, talaş giderme verimliliğini, yüzey kalitesini, ısı üretimini ve takım ömrünü belirler.
Bir takım distribütörü, endüstriyel alıcı veya fabrika satın alma yöneticisiyseniz, diş geometrisini anlamak, her uygulama için doğru karbür çapağı seçmenize ve gereksiz takım maliyetlerinden kaçınmanıza yardımcı olacaktır.
Karbür Döner Çapaklarda Diş Geometrisi Nedir?
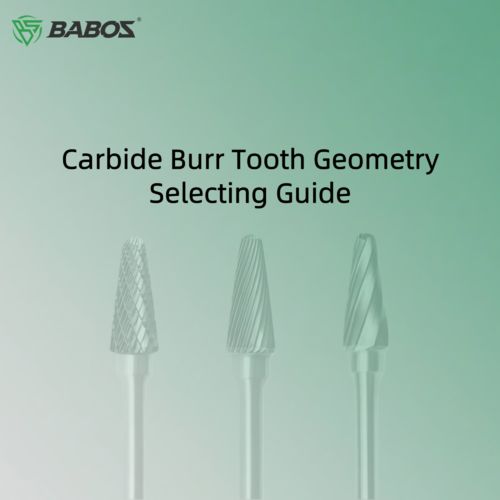
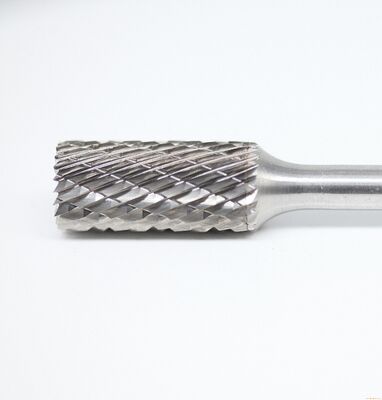
Diş geometrisi, karbür çapak başlığındaki kesici kenarların şekli, boyutu ve düzenini ifade eder. Bu kesici dişler, yüksek hızlı döner taşlama ile malzemeyi kaldırır ve diş yapısı şunları kontrol eder:
- Malzemenin ne kadar agresif kaldırıldığı
- Çapağın ne kadar pürüzsüz kesildiği
- Talaşların nasıl boşaltıldığı
- Çapağın ne kadar süre dayandığı
İyi tasarlanmış bir diş deseni, kesme verimliliğini %30-50 oranında artırır ve takım aşınmasını önemli ölçüde azaltır.
Karbür Çapakların Yaygın Diş Tipleri
Diş Tipi
Görünüm
Çelik, dökme demir
Özellikler
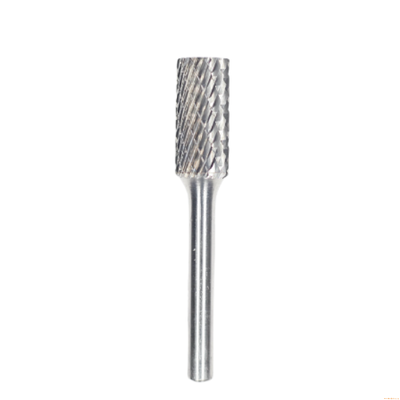
Tek Kesim (SC)
Tek yönde spiral dişler
Paslanmaz çelik, alaşımlı çelik
Hızlı stok kaldırma
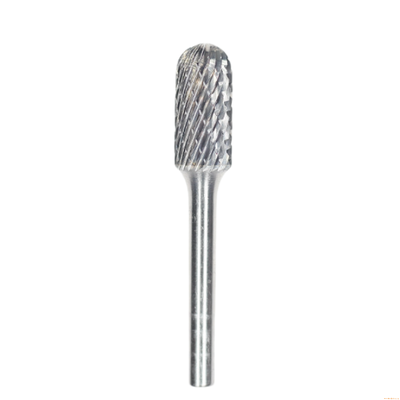
Çift Kesim (DC)
Çapraz kesim dişler
Paslanmaz çelik, sertleştirilmiş çelikDaha pürüzsüz yüzey, kararlı kesim
Alüminyum Kesim (AL)
Büyük tek yiv
Alüminyum, pirinç, plastik
Tıkanma önleyici
Tek Kesim vs Çift Kesim vs Alüminyum Kesim - Performans Karşılaştırması
Performans Faktörü
Tek Kesim
Agresif kesim
Isı altında stabilite
Temiz kesim
★★★★
★★★
En İyi
Titreşim Stabilitesi
★★
★★★★
★★★
En İyi
★
★★★★
★★★
Titreşim Stabilitesi
★★
★★★★
★★★
En İyi
Çelik, dökme demir
Paslanmaz çelik, alaşımlı çelik
Alüminyum, bakır
*
Metal atölyelerine veya distribütörlere satış yapıyorsanız, kataloğunuza her zaman 3 diş tipini de dahil edin - bunlar pazar ihtiyaçlarının %90'ını karşılar.Diş Geometrisi Kesme Performansını Nasıl Etkiler?
1. Talaş Giderme Verimliliği: Büyük yiv tasarımları talaşları daha hızlı kaldırır (alüminyum için en iyisi), çapraz kesim dişler ise talaş boyutunu azaltır (paslanmaz çelik için en iyisi).
2. Kesme Hızı: Agresif yiv geometrisi kaldırma oranını artırır ancak daha yüksek devir ve kararlı takımlar gerektirir.
Önerilen Çalışma Hızları
Çapak Başlığı Çapı (devir/dak)
3mm(1/8")
6mm(1/4")
10mm(3/8")
12mm(1/2")
16mm(5/8")
Maksimum Çalışma Hızı
90000
65000
45000
35000
25000
20000
Kullanılabilir Aralık
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
Önerilen Başlangıç Hızı
80000
45000
25000
20000
15000
3. Isı Üretimi: Yanlış diş tipi = aşırı ısı = takım aşınması + iş parçası üzerinde yanıklar.
Kullanılabilir Aralık
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Önerilen Başlangıç Hızı
80000
45000
30000
25000
20000
15000
Kullanılabilir Aralık
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
Önerilen Başlangıç Hızı
80000
40000
30000
25000
20000
15000
Kullanılabilir Aralık
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Önerilen Başlangıç Hızı
80000
40000
25000
20000
15000
3. Isı Üretimi: Yanlış diş tipi = aşırı ısı = takım aşınması + iş parçası üzerinde yanıklar.
4. Titreşim ve Stabilite: Çift kesim çapaklar titreşimi azaltır ve kontrolü iyileştirir - manuel zımpara işlemleri için idealdir.
5. Takım Ömrü: Optimize edilmiş diş geometrisi sürtünmeyi ve yüklenmeyi azaltır - çapak ömrünü %25-40 uzatır.
Farklı Malzemeler İçin Doğru Diş Geometrisini Seçme
Malzeme
Önerilen Diş Tipi
Öneri Nedenleri
Karbon çeliği
Tek Kesim
Agresif kesim
Paslanmaz çelik
Çift Kesim
Isı altında stabilite
Sertleştirilmiş çelik
Çift Kesim
Isı altında stabilite
Alüminyum
Alüminyum Kesim
Temiz kesim
Titanyum
Çift Kesim
Isı altında stabilite
Pirinç/Bakır
Alüminyum Kesim
Temiz kesim
SSS - Alıcılar Ayrıca Soruyor
S1: Hangi karbür çapak diş tipi en uzun ömürlüdür?
Çift kesim çapaklar genellikle hız ve takım ömrü arasında en iyi dengeyi sağlar.
S2: Özel diş geometrisi talep edebilir miyim?
Evet - OEM özelleştirmesi, toplu siparişler için diş tasarımı mevcuttur.
S3: Paslanmaz çelik için hangi diş tipi en iyisidir?
Çift kesim çapaklar - sertleşmeyi azaltır, daha pürüzsüz kontrol.
Sonuç
Diş geometrisi, kesme hızını, talaş kaldırmayı, yüzey kalitesini, ısıyı ve takım ömrünü doğrudan kontrol eder. Doğru diş tasarımını seçmek, daha yüksek performans ve daha düşük takım maliyeti anlamına gelir.
Küresel takım distribütörleri ve endüstriyel kullanıcılar için tungsten karbür döner çapakları üretiyoruz. Şu ana avantajlara sahibiz:
- Ultra ince taneli karbür WC- CNC 5 eksen hassas taşlama
- Yüksek mukavemetli gümüş lehim
- Standart ve özelleştirilmiş diş geometrisi
- Toplu fabrika fiyatı + hızlı teslimat
Gemiler, karbür döner çapaklar için en zorlu operasyonel ortamlardan birini temsil eder. Gemi yapımı ve deniz inşaatı için alet tedarik ederken, standart hazır ürünler nadiren yeterli olur. Atölye zeminlerinin gerçek taleplerini karşılamak, hassas mühendislik gerektirir - özel diş geometrilerinden optimize edilmiş ham madde kalitelerine ve tane boyutlarına kadar.
Gemi Sahası Operasyonlarının Gerçeklerini Anlamak
Gemi sahası yüzey hazırlığı, sürekli, ağır hizmet tipi kaba taşlama ile karakterize edilir. Operatörler genellikle kalın çelik plakalar, ağır kaynak dikişleri, kaynak sıçramaları, kalın hadde ölçeği ve inatçı pas ile yüksek torklu pnömatik zımpara makineleri kullanarak uzun süreli ağır yükler altında çalışırlar.
Bu çalışma koşulları altında standart çift kesimli çapakların ağır hizmet tipi gemi sahası çapaklarıyla karşılaştırması şöyledir:
Temel Farklılıkların Dökümü
1. Diş Geometrisi ve Yapısal Tasarım (Temel Fark)
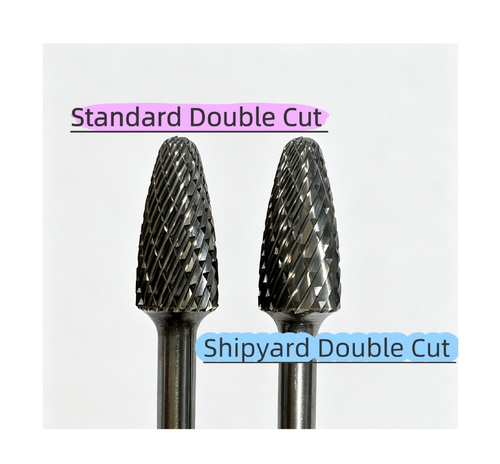
Standart Çift Kesim (Standart 24 Dişli):
Tasarım Özellikleri: Daha dar oluklar, daha yüksek diş yoğunluğu ve daha ince diş uçları.
Hedef Uygulama: Malzeme kaldırmayı yüzey kalitesiyle dengelemek üzere tasarlanmış genel amaçlı işleme. Kalıp yapımı, küçük iş parçaları, hafif çapak alma ve küçük kaynak temizlikleri için idealdir.
Sınırlamalar: Ağır kaynak boncukları veya kalın ölçek üzerinde zorlandığında, standart oluklar kolayca tıkanır, ısı biriktirir ve erken uç yontulmasından muzdarip olur. Sürekli ağır yükleme için gereken dayanıklılıktan yoksundurlar.
Gemi Sahası Ağır Hizmet Tipi Çift Kesim (Gemi Sahası 20 Dişli):
Tasarım Özellikleri: Önemli ölçüde daha derin ve daha geniş talaş oluklarına sahip daha geniş diş aralığı. Toplam diş sayısı yaklaşık 20'ye düşürülmüş olup, özel kesme açıları ve geliştirilmiş darbe direnci için güçlendirilmiş diş kökleri içerir.
Hedef Uygulama: Gemi plakalarındaki devasa kaynak dikişleri, ağır sıçramalar ve kalın hadde ölçeği için özel olarak tasarlanmış ağır hizmet tipi stok kaldırma.
Temel Avantajlar: Mükemmel talaş temizliği, yüksek operatör basıncı altında bile tıkanmayı ve yanmayı önler. Güçlendirilmiş kesici kafalar darbe altında yontulmaya direnç gösterir, maksimum metal kaldırma oranları (MRR) ve çok daha uzun takım ömrü sağlar.
Takas:Daha kaba bir yüzey profili bırakır, bu da onu ince bitirme yerine birincil malzeme kaldırma için en uygun hale getirir.
2. Karbür Kalitesi ve Metalurji
Standart Çift Kesim: Günlük işleme için uygun standart ince taneli tungsten karbür kullanır. Düşük seviye pazar alternatifleri genellikle yoğun ısı altında hızla bozulan daha kaba taneler kullanır.
Gemi Sahası Özel: Üstün enine kopma mukavemeti (TRS) ve yüksek sıcaklık sertliği ("kızıl sertlik") sağlayan ultra ince taneli tungsten karbür ile formüle edilmiştir. Sürekli taşlama aşırı ısı ürettiği için, gemi sahası kalitesindeki çapaklar tavlanmadan çok daha uzun süre kenar keskinliğini korur. Seçili yüksek kaliteli versiyonlar, uzatılmış hizmet ömrü için özel aşınmaya dayanıklı kaplamalara da sahiptir.
3. Birincil Uygulama Ortamları
Standart Çift Kesim: Makine atölyeleri, alet ve kalıp yapımı, hafif dökümhane işleri ve paslanmaz çelik veya daha küçük çelik bileşenlerin yarı bitirme işlemleri.
Gemi Sahası Özel: Gemi sahaları, açık deniz imalatı, yapısal çelik imalatı ve kalın plaka kaynakları ve pas katmanları üzerinde uzun süreli kaba taşlama gerektiren ağır makine imalatı.
4. Operatör Kullanımı ve Taşlama Verimliliği
Standart Çift Kesim: Daha düşük kesme direnci, minimum titreşim ve daha pürüzsüz bir yüzey kalitesi sağlar. Ancak, stok kaldırma oranı sınırlıdır ve takım ağır beslemelerde durabilir veya yavaşlayabilir.
Gemi Sahası Özel: Kalın kaynakları hızla temizlemek için agresif bir tutuş ve hızlı metal kaldırma sunar. Operatörler kaba işlerde daha hızlı döngü süreleri yaşarlar, ancak iş özelliklerine bağlı olarak ikincil bitirme gerekebilir.
Tavsiye
Doğru döner çapak geometrisini seçmek, operasyonel verimliliğinizi ve sarf malzemesi maliyetlerinizi doğrudan etkiler. Sipariş vermeden önce, uygulamanız için en uygun çapak yapılandırmasını önerebilmemiz için belirli çalışma alanı koşullarınızı ve hedef malzemelerinizi teknik ekibimizle paylaşın.
Lehimleme teknolojisi ve lehimleme malzemesi seçimi, karbid borunun kalite seviyesini doğrudan belirler.
Karbid rotary burrs'in kaynak teknolojisi, kalitesini etkileyen temel faktörlerden biridir.Kaynak malzemelerinin seçimi ve kaynak işlemleri doğrudan karbid rotary burrs kalitesi düzeyini belirler.
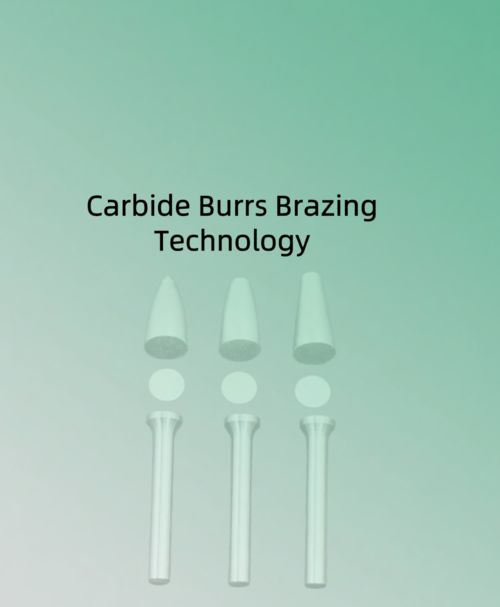
Kaynak malzemelerinin seçimi: Karbid rotary burrs, her iki ucunda da gümüş ve aralarında bakır alaşımlı bir çekirdek katmanı olan çekirdek sandviç gümüş lehimleme malzemesi kullanır.Bu malzemenin kaynak sıcaklığı yaklaşık 800°C'dir., bakır kaynak malzemeleri için gerekli 1100 ° C kaynak sıcaklığına kıyasla çok daha düşüktür.Karbidde mikro çatlaklar önler, ve daha iyi kaynak dayanıklılığı sağlar.
Kaynak yöntemlerinin seçimi: Şu anda piyasada iki ana kaynak yöntemi vardır: düz tabanlı gümüş lehimleme ve kuyruk deliği bakır lehimleme.daha düşük kaynak gerginliği, ve daha düşük kaynak sıcaklığı gerektirir, bu da alaşım ve çelik kolu performansını daha iyi korur.Kuyruk deliği bakır lehimleme biraz karbid malzeme tasarruf edebilir ve daha ucuzdur, ancak daha yüksek kaynak sıcaklığı karbid özelliklerine zarar verebilir.
Kaynaklama ekipmanı ve işlemi: Otomatik kaynak makinelerinin kullanılması işlemin önemli bir parçasıdır.Karbid ucu ve çelik kolu, manuel müdahale olmadan braslama için otomatik olarak hizalayabilir, kaynak kalitesinin istikrarını ve kaynaktan sonra çelik kolu ve karbid ucu arasındaki mükemmel koaksiallığı büyük ölçüde sağlar.
Neden Düz Altın Gümüş Lehimleme Teknolojisi Karbid Burrs için Kritik?
Döner dosyalarda en yaygın arıza kaynak noktasında "baş kırıklığı"dır.BABOSBu riski ileri teknolojiyi kullanarak ortadan kaldırıyoruz.Düz tabanlı Gümüş Lehimleme Teknolojisi.
Standart kaynak yöntemlerinden farklı olarak, işlemimiz şunları içerir:
Yüzey teması:Düz tabanlı tasarım, karbid kafa ile çelik taban arasında% 100 temas sağlayarak geleneksel sivri veya düzensiz eklemlerden önemli ölçüde daha güçlü bir bağ oluşturur.
Premium Gümüş Lehim:Yüksek kaliteli gümüş lehimlenme dolguyu kullanıyoruz, bu da üstün termal iletkenlik ve şok direnci sunar, ağır işlevli öğütme sırasında ısı genişlemesi nedeniyle aletin gevşemesini önler.
Sıfır kırılma garantisi:Bu hassas kaynak tekniği, aletlerimizin yüksek RPM'lere ve aşırı yan basınca dayanabilmesini sağlar, endüstriyel dağıtımcılar ve son kullanıcılara güvenilir, "sıfır riskli" bir performans sağlar.
Karbid malzeme araştırma ve geliştirme konusunda on yıldan fazla deneyime sahip bir şirket olarak, Chengdu BABOS Kesme Araçları, karbid malzeme performansını derinden anlıyor.Döner boruların kaynak işlemi sırasında, tam otomatik düz tabanlı gümüş lehimleme teknolojisini kullanıyoruz, bu da alaşımın performansını büyük ölçüde koruyor ve çelik kolu ile karbid ucu arasındaki mükemmel koaksiallığı sağlar.
Yazar: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339